Usinage ou injection plastique : comment cadrer le choix pour une petite pièce ?
CF Injection
Sommaire
Pour une petite pièce technique, le choix ne commence pas par un seuil de quantité ni par la comparaison de deux prix unitaires. Il faut mettre face à face deux scénarios qui assurent la même fonction, sur le même horizon de besoin, avec les mêmes exigences de contrôle. L’usinage peut rester le bon choix, l’injection peut mériter une étude, et une première série usinée peut lever les incertitudes avant l’outillage.
Chez CF Injection, Chambly (Oise), en France, l’étude d’un passage de l’usinage à l’injection part donc du dossier de pièce, pas d’une règle toute faite. CF Injection travaille notamment sur des petites séries sans MOQ, mais cela ne transforme pas chaque pièce usinée en candidate automatique à l’injection. Une géométrie encore mouvante, une fonction non validée ou un besoin ponctuel peuvent conduire à maintenir l’usinage.
Le prix pièce ne permet pas de choisir seul : une comparaison sérieuse garde ensemble fonction, CAO, contrôle, horizon de besoin et outillage.
1. Comparer deux scénarios, pas deux prix pièce
Comparer l’usinage et l’injection suppose d’abord de décrire la même pièce. Cela paraît évident, mais un devis d’usinage peut porter sur une CAO conçue pour être enlèvée dans la masse, tandis qu’un devis d’injection suppose déjà une lecture des parois, du démoulage et de l’outillage. Les deux offres ne répondent alors pas forcément au même problème.
Le bon point de départ est de séparer ce qui relève du lancement et ce qui relève de la répétition. D’un côté, il y a la définition de pièce, les itérations de CAO, l’outillage et les essais associés. De l’autre, il y a la fabrication des pièces, le contrôle, le conditionnement éventuel et les changements qui peuvent survenir pendant la vie du programme. L’objectif n’est pas de faire disparaître l’un de ces postes dans un calcul simplifié : il est de comprendre lesquels sont engagés dans chaque scénario.
L’outillage est un investissement spécifique à une solution d’injection. Une modification tardive de la pièce peut donc avoir des conséquences différentes de celles d’une retouche sur une pièce usinée. Le guide de Protolabs Network sur l’injection rappelle justement que la préparation de l’outillage et les changements de conception font partie de l’arbitrage. Ses montants, délais et volumes ne constituent pas une règle pour un autre atelier ni pour votre projet ; le principe utile est de stabiliser ce qui doit l’être avant de figer une solution.
Posez aussi la question du temps. Le besoin porte-t-il sur une validation, un lancement, une série répétée ou un programme appelé à évoluer ? Sans calendrier ni trajectoire de produit, la comparaison reste incomplète.
Enfin, ne mélangez pas une exigence de pièce et une préférence de procédé. Une zone de contact, une fixation, un clip, un aspect visible ou une référence à conserver peuvent imposer des vérifications. Elles ne désignent pas, à elles seules, l’usinage ou l’injection. Elles indiquent ce que les deux scénarios doivent démontrer.
2. Ce que l’usinage permet de vérifier avant l’outillage
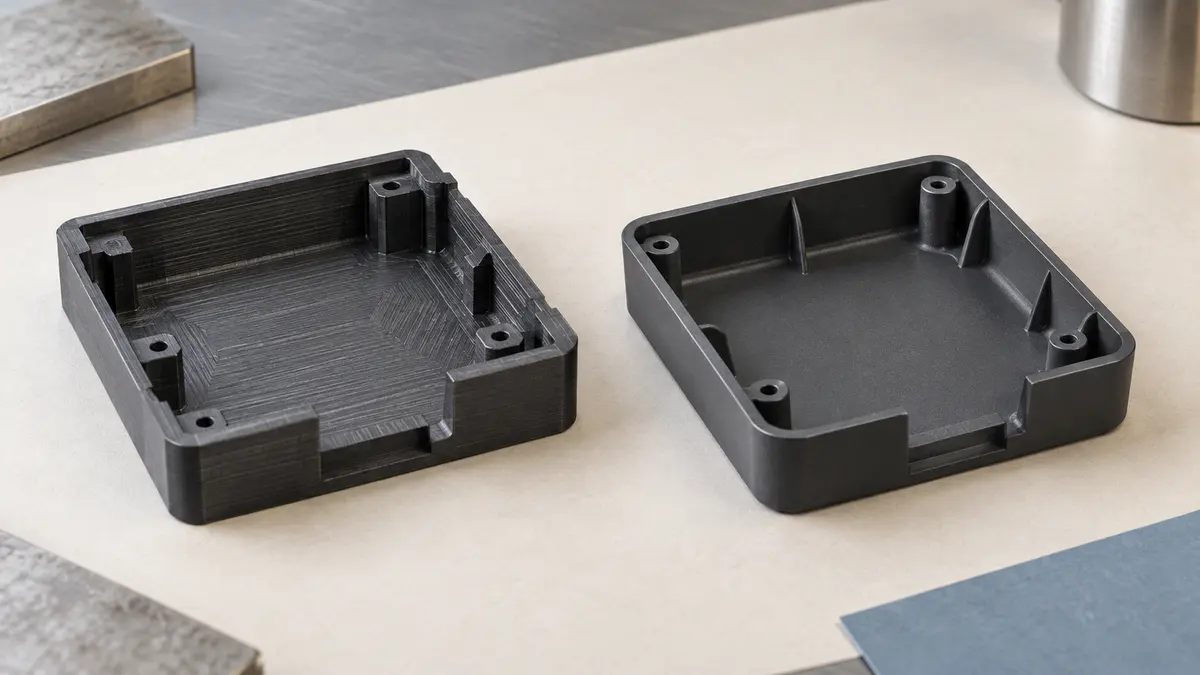
L’usinage peut être une étape de validation très utile. Il permet de mettre une pièce dans son assemblage, de vérifier une fonction, de tester une interface ou de confronter une CAO à un usage réel. Quand la fonction n’est pas encore stabilisée, cette information vaut souvent plus qu’une décision hâtive sur un outillage.
Une première pièce ne valide pourtant pas tout. Elle peut confirmer l’encombrement, une course, l’accès à une vis, une prise en main ou une relation avec les pièces voisines. Elle ne reproduit pas nécessairement le comportement d’une pièce injectée, sa conception de paroi ou la manière dont elle se démoulera. Il faut donc noter ce qui a été vérifié et ce qui reste une hypothèse.
Une première série usinée peut valider une fonction ; elle ne dispense pas de relire la géométrie que l’outillage devra reproduire.
Cette distinction évite deux erreurs symétriques. La première consiste à lancer un moule parce qu’un prototype fonctionne, sans se demander si le dessin est adapté à l’injection. La seconde consiste à prolonger l’usinage par défaut alors que les besoins, la pièce et son environnement sont suffisamment définis pour ouvrir une étude injection. Dans les deux cas, la décision gagne à être explicite : qu’est-ce qui doit encore être appris, et quelle solution permet de l’apprendre ?
Pour la phase de validation, conservez les versions de CAO, les observations de montage et les écarts relevés. « Le clipsage tient dans cet assemblage, mais la zone visible et la matière restent à confirmer » donne une base de discussion plus concrète que « la pièce fonctionne ».
3. La géométrie peut changer la comparaison
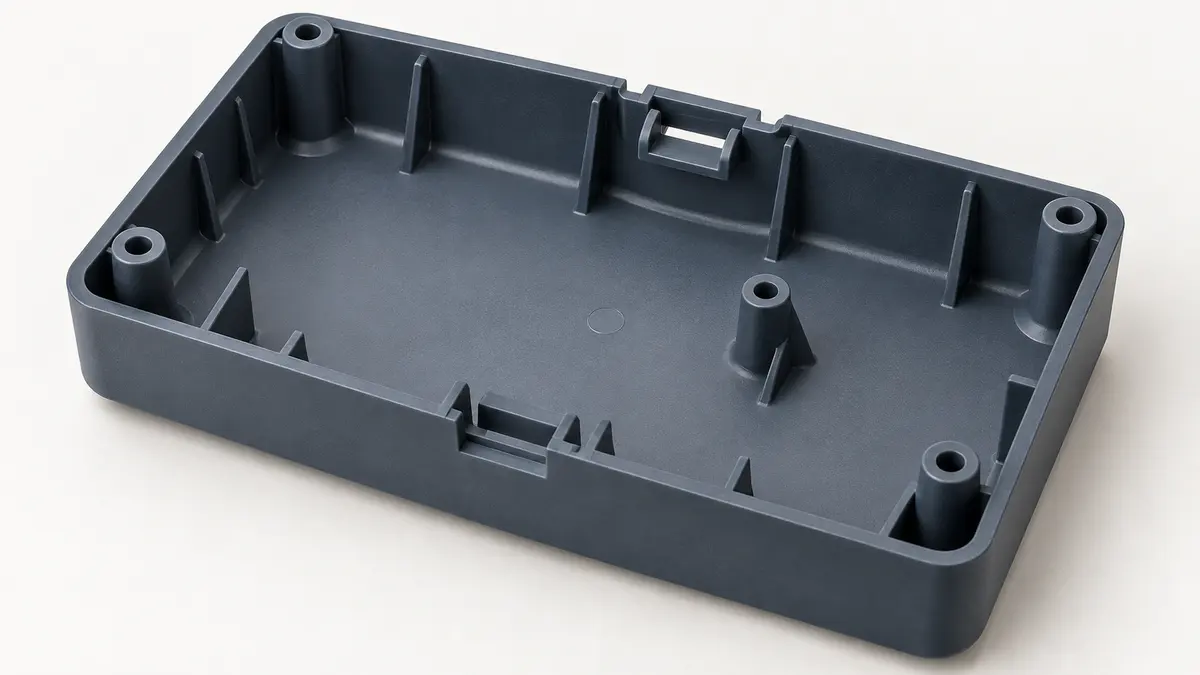
La géométrie n’est pas un détail à ajouter après le choix du procédé. En injection, les parois, les nervures, les dépouilles, les plans de joint et les éventuelles contre-dépouilles orientent la conception de l’outillage. Ils peuvent aussi déplacer une zone visible, modifier une interface ou introduire un compromis entre aspect, fonction et démoulage.
Le guide DFM de Protolabs présente cette lecture de la géométrie comme une étape préalable à l’outillage : le plan de joint, l’accès au démoulage et la complexité de la pièce sont à examiner ensemble. Il s’agit de principes généraux. Ils ne permettent pas de valider une solution sans le plan réel, la matière envisagée et les critères de la pièce.
Une question simple aide à cadrer la discussion : où la pièce doit-elle être irréprochable, et où une trace de procédé est-elle acceptable ? Une face décorative, une zone d’étanchéité, un clip ou une interface d’assemblage ne se traitent pas de la même manière. La réponse conditionne notamment les zones à protéger, les contrôles à prévoir et les compromis acceptables. Pour approfondir cette lecture avant un outillage, les questions à trancher avant le moule donnent une revue structurée de la fonction, de l’aspect, de la matière et du démoulage.
Le matériau et son environnement font partie de la même analyse : effort, température, produits en contact, vieillissement attendu, aspect, frottement ou assemblage. Une désignation matière sans contexte suffit rarement.
La source Machines Production sur l’usinage CNC ou l’injection rappelle, dans un contexte électronique sponsorisé, que précision, matière, fonction et contraintes d’outillage se regardent ensemble. Ses exemples ne sont pas transposables tels quels ; ils confirment seulement la nécessité de documenter les contraintes avant de conclure.
4. La fiche de comparaison à compléter
Avant de solliciter des devis, réunissez les éléments suivants dans une même fiche. Elle ne remplace pas une étude, mais elle évite de comparer des hypothèses différentes sans le savoir.
| Rubrique | Ce qu’il faut préciser |
|---|---|
| 1. Fonction et assemblage | À quoi sert la pièce ? Avec quoi s’assemble-t-elle ? Quelles interfaces, efforts ou mouvements doivent être conservés ? |
| 2. Référence CAO | Quel fichier ou plan est la version de travail ? Quelles cotes restent ouvertes ? Quelles évolutions sont encore envisagées ? |
| 3. Matière et environnement | Matière déjà connue, si elle l’est ; sinon environnement d’usage, sollicitations et contraintes à investiguer. |
| 4. Zones critiques et contrôle | Quelles zones sont visibles, fonctionnelles ou sensibles ? Comment la conformité sera-t-elle vérifiée dans l’assemblage ? |
| 5. Quantités par phase | Besoin de validation, lancement, séries ultérieures et éventuelles variantes : séparez les phases plutôt que d’annoncer un total abstrait. |
| 6. Calendrier et évolutions prévues | Date de décision, jalons du produit, modifications probables, durée de disponibilité attendue et dépendances projet. |
Cette fiche oblige à mettre au même niveau la pièce, son usage et sa trajectoire. Si la matière est inconnue ou si la CAO évolue encore, il est préférable de le dire. Une comparaison honnête nomme les zones d’incertitude.
Vous pouvez compléter cette préparation avec la page préparer son projet de pièce plastique. L’objectif est de rassembler une demande lisible, non de produire seul un dossier de mouliste. Un plan indicé, une CAO exploitable, une description de fonction et les priorités de contrôle suffisent déjà à rendre l’échange plus précis.
Ne réduisez pas les quantités à un seuil. Les besoins par phase, les variantes envisagées et les évolutions de dossier permettent de comparer les conséquences d’un outillage et de l’usinage sans prétendre qu’un chiffre déciderait seul.
5. Décider de l’étape suivante
Trois conclusions peuvent être rationnelles.
Rester en usinage est cohérent lorsque la définition de pièce doit encore évoluer, lorsque le besoin est limité à une validation ou lorsque l’outillage ne répond pas aux hypothèses du programme. C’est un choix adapté à l’état du projet.
Ouvrir une étude injection est pertinent lorsque fonction, assemblage, zones critiques et horizon de besoin permettent d’examiner l’outillage et la géométrie. Une étude ne vaut pas promesse de faisabilité.
Séquencer les deux permet de valider ce qui doit l’être, puis de comparer une version plus stable avec une solution d’injection. Une pièce usinable n’est pas automatiquement conçue pour être injectée.
Pour remettre cette décision dans le cadre plus large de la conception et du coût d’une petite pièce, le guide associé détaille les sujets à garder dans le dossier. Si vous avez déjà une pièce, le hub j’ai une petite pièce à produire aide ensuite à orienter la demande vers la bonne étape, sans promettre à l’avance le procédé à retenir.
Questions fréquentes
Faut-il atteindre un volume précis pour passer de l’usinage à l’injection ?
Non. Il n’existe pas de volume universel qui décide à lui seul du passage à l’injection. Il faut comparer la stabilité de la CAO, l’investissement d’outillage, le besoin par phase, les contrôles et les évolutions attendues. Un même volume peut conduire à des décisions différentes selon la fonction et le calendrier du projet.
Peut-on faire usiner des premières pièces avant d’étudier un moule ?
Oui. Des premières pièces usinées peuvent aider à valider une fonction, un montage ou une interface. Il faut simplement distinguer ce que cette validation démontre de ce qui devra être relu pour l’injection, notamment la géométrie, le démoulage et les zones critiques.
Une pièce usinable est-elle forcément injectable ?
Non. Une pièce peut être usinable tout en nécessitant une adaptation de géométrie pour l’injection. Les parois, les dépouilles, les plans de joint, les contre-dépouilles et la matière envisagée doivent être examinés avec la fonction de la pièce avant de conclure.
Quels éléments faut-il transmettre pour comparer les deux procédés ?
Transmettez la CAO ou le plan indicé disponible, la fonction et l’assemblage, la matière connue ou l’environnement d’usage, les zones critiques, les quantités par phase et le calendrier. Signalez aussi les évolutions de conception encore probables. Ces informations permettent de comparer des scénarios, plutôt que des prix isolés.
Faire comparer votre dossier
Vous hésitez entre l’usinage et l’injection pour une petite pièce ? Transmettez la CAO ou le plan indicé, la fonction et l’assemblage, la matière connue ou l’environnement, les quantités par phase, les zones critiques et votre calendrier. CF Injection peut alors examiner ce que le dossier permet réellement de comparer. Demandez une étude de faisabilité et co-conception ou appelez le +33 1 39 37 91 37.