Petites séries · Sans minimum de commande
J’ai une petite pièce à produire en injection plastiqueIci, c’est sans minimum de commande.
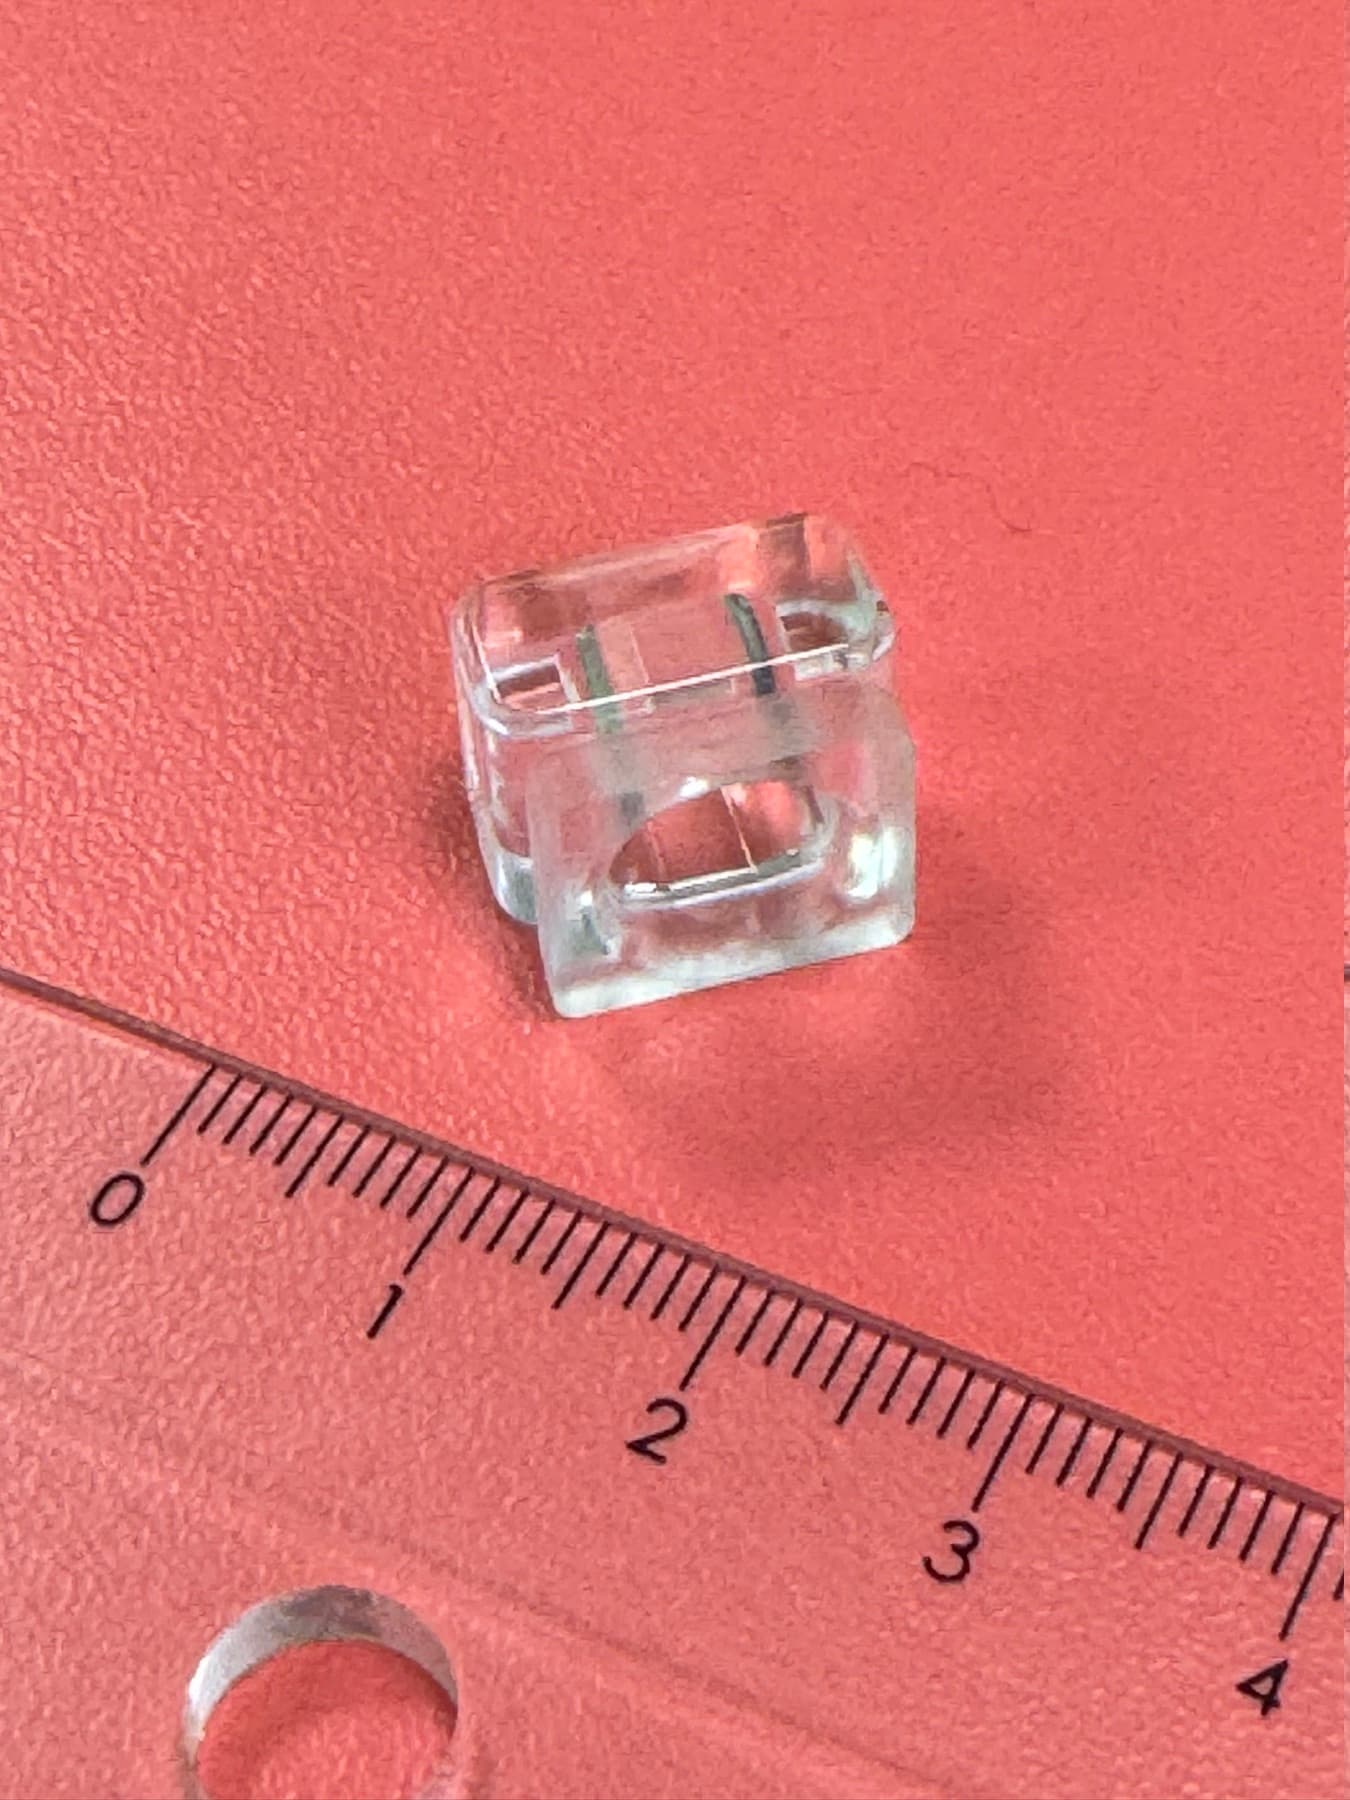
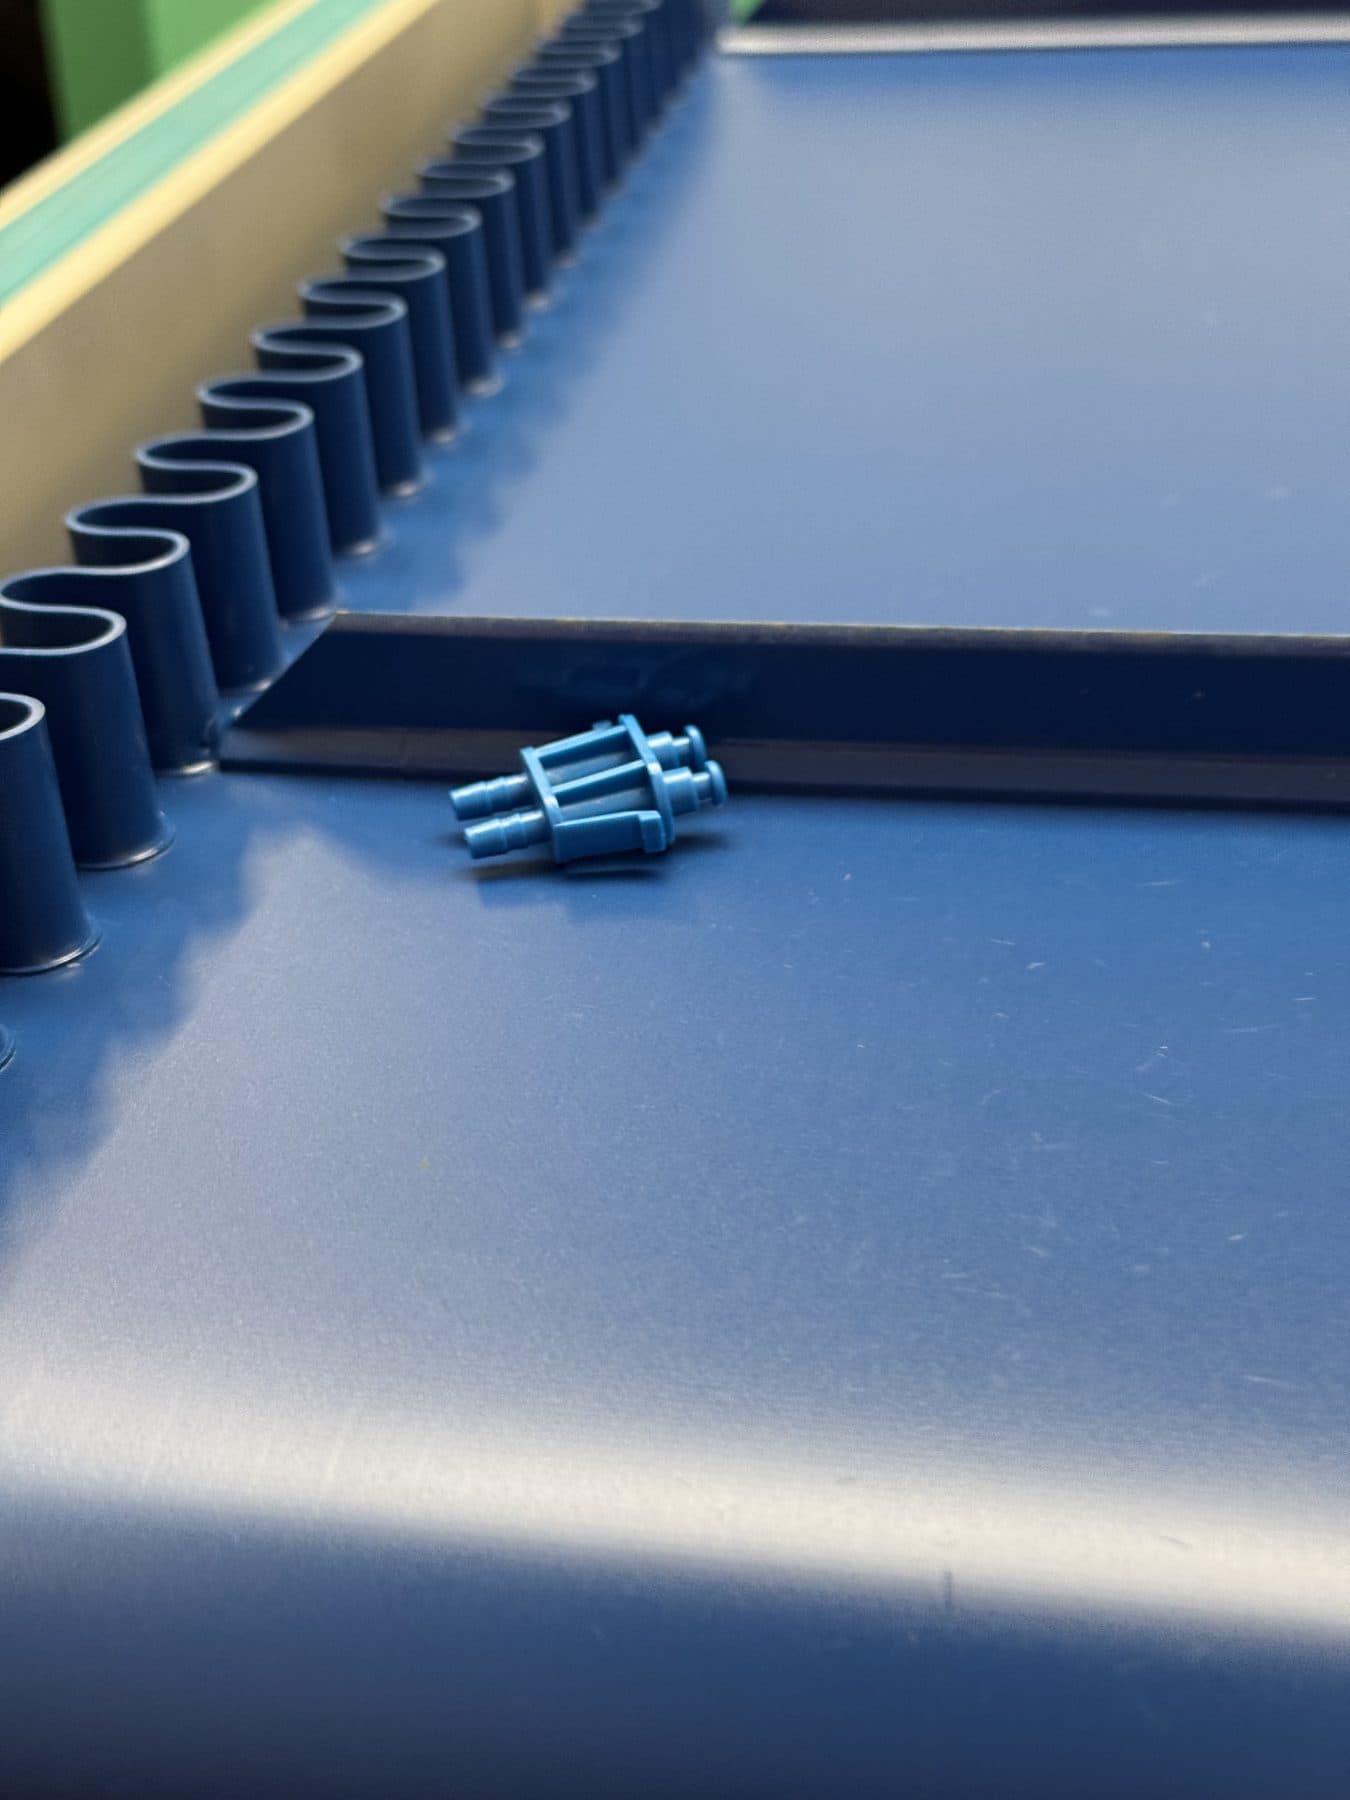
Une pièce précise, en matière technique, et des quantités trop modestes pour les injecteurs généralistes ? C’est exactement notre métier : petites et moyennes séries, sans minimum de commande, à Chambly (Oise).
Personne ici ne vous demandera « c’est pour quel volume ? » avant d’avoir regardé votre plan.
Le problème
Le problème des petites pièces en petites quantités
Les grandes unités d’injection sont dimensionnées pour la cadence : leurs prix n’ont de sens qu’à partir de gros volumes. Votre pièce ne rentre pas dans leur équation — minimum dissuasif, devis prohibitif, ou silence.
À l’inverse, les prestataires qui acceptent tout n’ont pas toujours la culture des matières techniques ni des exigences de votre secteur. Entre les deux, votre projet attend — et chaque relance coûte du temps à votre produit.
Ce que nous faisons pour vous
CF Injection est un atelier construit autour de ce cas précis : presses et habitudes de travail calibrées pour les pièces de petite taille, séries dimensionnées à votre besoin réel.
Vous arrivez avec un plan, un fichier CAO ou une pièce existante ; nous rendons un avis de faisabilité, une recommandation matière et un devis clair. La même équipe suit votre pièce du premier essai à la série.
Pourquoi nous faire confiance
Atelier d’expertise spécialisé dans les petites pièces techniques depuis 1999
Des clients dans les secteurs les plus exigeants : médical, aéronautique, connectique, luxe
Un technicien lit chaque plan et vous répond en personne — y compris pour dire non
Vos fichiers ne transitent par aucune plateforme, NDA possible avant tout échange
Comment ça se passe
01
Lecture de votre plan
Un technicien étudie votre pièce : géométrie, matière pressentie, exigences de tolérance. Pas de formulaire automatique — un regard métier.
Le regard de l’atelier
Refuser fait partie du conseil.
Une demande venue de la coiffure : un prototype, très peu d’informations, un objectif irréaliste — et aucune étude préalable des matières face aux produits chimiques que ce métier met en contact avec la pièce.
Nous avons proposé de commencer par cette étude. Elle a un coût, parce qu’elle engage du travail, une expertise et une responsabilité. Sans elle, nous refusons : le client se serait fait piéger, et nous nous serions engagés sur quelque chose d’infaisable.
Refuser un plan, chez nous, ce n’est pas la fin de l’échange. C’est presque toujours une proposition de séance de travail pour le reprendre ensemble.
02
Avis de faisabilité et conseil matière
Nous vous disons franchement si la pièce relève de notre métier, avec une recommandation matière et, si utile, des suggestions de conception.
Le regard de l’atelier
La fibre la plus résistante n’est pas toujours la bonne.
Un client nous demande du PPS chargé pour gagner en résistance. Avant de répondre, on veut savoir une chose : est-ce que la pièce se clipse ?
Si oui, on l’oriente vers la fibre de verre plutôt que la fibre de carbone. Le carbone est plus résistant, mais il casse plus facilement — il tolère moins l’élasticité. Sur une pièce qui doit fléchir pour s’encliqueter, c’est précisément la propriété qui manque.
03
Devis et outillage
Devis détaillé, séparant le coût du moule — qui reste votre propriété — du prix des pièces. Un moule existant ? Nous l’évaluons pour produire avec.
Chaque empreinte ajoutée renchérit le moule et allège la pièce : l’arbitrage se fait sur votre volume réel, pas sur un principe. 04
Mise au point et échantillons initiaux
Le moule est monté sur presse, le process réglé, et vous validez des échantillons initiaux avant tout lancement de série.
Le regard de l’atelier
En réglage, on n’élimine pas un défaut : on l’échange contre un autre.
Le PPS a beaucoup d’avantages, et un inconvénient dont peu de gens parlent : une petite bavure apparaît au plan de joint, que la matière soit chargée ou non. Augmenter la force de fermeture n’y change rien — nous avons essayé, sur beaucoup de pièces et beaucoup de réglages.
Le compromis est là : tirez trop sur le réglage pour faire disparaître la bavure, et vous obtenez de la retassure. En mise au point, on ne cherche donc pas le réglage parfait — il n’existe pas. On cherche le point d’équilibre qui tient sur toute la série.
La retassure a deux origines : le réglage, comme ci-dessus, et la conception — une paroi trop épaisse se rétracte et creuse la face opposée. 05
Production et contrôle
Série lancée selon le plan de contrôle convenu, traçabilité adaptée à votre secteur. Le moule reste chez nous, prêt pour vos relances.
Le regard de l’atelier
On ne retient pas une erreur, on la versionne.
Chaque essai est consigné : les réglages, les observations, la température de l’atelier ce jour-là, les défauts vus sur les pièces — et jusqu’aux bruits inhabituels de la machine.
Nos dossiers de réglage sont versionnés. Une relance des années plus tard ne repart pas d’un souvenir, elle repart d’un dossier.
Ce qui ne se voit pas sur un devis
Deux ateliers peuvent répondre au même plan avec des prix voisins et vous livrer deux expériences sans rapport. L’écart ne se lit pas sur la proposition : il apparaît au premier imprévu, à la première question, au premier réassort. Voici où il se situe chez nous.
01
Votre plan est lu par quelqu’un qui règle les presses
Pas un formulaire, pas un configurateur de prix. Un technicien regarde la géométrie, les épaisseurs, les tolérances, et vous répond sur la faisabilité réelle — y compris sur ce qu’il faudrait changer avant d’engager un outillage.
02
Un refus vous sert quand même à quelque chose
Quand une pièce n’est pas pour nous, nous ne nous contentons pas de le dire. Nous expliquons pourquoi, et vers quel type d’atelier aller. Fermer une porte en ouvrant les autres coûte dix minutes, et c’est ce que nous aurions voulu qu’on fasse pour nous.
03
Vous n’avez pas à suivre votre projet à notre place
Échanges centralisés, dossiers de réglage versionnés, échantillons conservés propres et protégés, atelier visitable. Vous savez où en est votre pièce sans avoir à relancer, et une relance dans deux ans repart du dossier, pas d’un souvenir.
04
Trois métiers, et chacun tranche sur le sien
Le développement dit ce qui est faisable, l’injection décide des réglages et des cadences, l’outillage décide de l’architecture du moule. Personne n’empiète sur la compétence de l’autre — c’est ce qui fait qu’une réponse technique engage vraiment celui qui la donne.
On peut être extrêmement compétent et garder un rapport bienveillant.C’est la seule façon de travailler que nous connaissons.
Questions fréquentes
Guide gratuit — 50 pages
Le guide des petites pièces techniques en injection plastique
Conception, matières, tolérances, coûts, DFM : les repères qui font la différence sur une petite pièce technique, réunis dans un guide gratuit.
Recevoir le guideEnvoyez-nous votre pièce
Plan, fichier CAO, croquis ou pièce existante : un technicien l’étudie et vous répond rapidement, avec un avis franc. NDA possible avant tout échange.
Vos plans, fichiers CAO ou photos se joignent directement au formulaire — ils arrivent chez nous, sans transiter par une plateforme.
Vous préférez en parler de vive voix ? +33 1 39 37 91 37
CF Injection — ZAC Les Portes de l’Oise, Rue Nicolas Copernic, lot 34, 60230 Chambly (Oise)